

วิธีการใช้งานเครื่อง HDPE Butt Fusion อย่างถูกต้อง
การแนะนำ
การเชื่อมฟิวชันแบบชนวนเป็นวิธีการที่ใช้กันทั่วไปและเชื่อถือได้ในการต่อท่อ HDPE สำหรับระบบประปา การจ่ายก๊าซ และระบบท่ออุตสาหกรรม แม้กระทั่งกับอุปกรณ์ฟิวชั่นก้นคุณภาพสูงการดำเนินงานที่ไม่เหมาะสมจะนำไปสู่ข้อต่อที่อ่อนแอ ความเสี่ยงการรั่วไหลที่ซ่อนอยู่ และการปฏิเสธโครงการ ในฐานะผู้ผลิตเครื่องฟิวชั่นแบบต่อชนมืออาชีพ Saemin จะแนะนำคุณตลอดขั้นตอนการปฏิบัติงานมาตรฐานที่สมบูรณ์ เพื่อช่วยให้ผู้ปฏิบัติงานเสร็จสิ้นการหลอมท่ออย่างปลอดภัยและถูกต้อง
การตรวจสอบและการเตรียมการก่อนการปฏิบัติงาน
ก่อนเริ่มงานเชื่อมใดๆ ควรตรวจสอบอุปกรณ์และชิ้นงานให้ครบถ้วน ขั้นแรก ตรวจสอบเครื่องฟิวชันแบบก้น: ตรวจสอบพื้นผิวแผ่นทำความร้อนว่ามีรอยขีดข่วน การปนเปื้อน หรือออกซิเดชันหรือไม่ ตรวจสอบระบบไฮดรอลิก ปากจับยึด และเครื่องตัดทำงานตามปกติ ทำความสะอาดแผ่นทำความร้อนด้วยผ้าไม่ทอเพื่อขจัดพลาสติกที่ตกค้าง สำหรับท่อ HDPE ให้ตัดปลายท่อให้เรียบเพื่อขจัดสิ่งสกปรก จาระบี และชั้นออกไซด์บนพื้นผิวท่อ ตรวจสอบให้แน่ใจว่าท่อมีเกรดวัสดุและความหนาของผนังเท่ากัน เตรียมถุงมือป้องกันและอุปกรณ์ป้องกันความปลอดภัยสำหรับผู้ปฏิบัติงานในสถานที่

แคลมป์และจัดแนวท่อ HDPE
วางส่วนท่อทั้งสองเข้าไปในแคลมป์ของเครื่องจักร ขันขากรรไกรเพื่อยึดท่อให้แน่น ใช้เครื่องตัดแบบหันหน้าเพื่อตัดเฉือนปลายท่อทั้งสองข้างจนกระทั่งพื้นผิวทั้งสองเรียบและขนานกันจนสุด ปรับท่อเพื่อลดการเยื้องศูนย์ ความหนาของผนังท่อที่ไม่ตรงกันไม่ควรเกิน 10% ของความหนาของผนังท่อ ซึ่งกำหนดโดยมาตรฐาน ISO 21307 และ DVS 2207 การจัดตำแหน่งที่ดีเป็นรากฐานของข้อต่อฟิวชันที่แข็งแกร่ง

ขั้นตอนการทำความร้อน
ใส่แผ่นทำความร้อนระหว่างปลายท่อทั้งสองที่เตรียมไว้ ใช้แรงกดที่ระบุเพื่อกดปลายท่อให้แน่นกับแผ่นทำความร้อน ให้ความร้อนต่อไปจนกระทั่งปลายท่อกลายเป็นเม็ดบีดที่ละลายสม่ำเสมอ อย่านำแผ่นทำความร้อนออกก่อนกำหนดหรือทำให้วัสดุท่อร้อนเกินไป ความร้อนสูงเกินไปจะทำให้วัสดุ HDPE เสื่อมสภาพและลดความแข็งแรงของข้อต่อ คุณสามารถตั้งเวลาและอุณหภูมิในการทำความร้อนตามเส้นผ่านศูนย์กลางท่อและความหนาของผนังตามข้อกำหนดมาตรฐาน
สลับแผ่นทำความร้อนและการรวมฟิวชั่น
เมื่อทำความร้อนเสร็จแล้ว ให้ดึงแผ่นทำความร้อนออกอย่างรวดเร็ว จากนั้นดันปลายท่อหลอมเหลวทั้งสองเข้าด้วยกันภายใต้แรงดันฟิวชันที่แนะนำ การเปลี่ยนแปลงนี้ต้องเสร็จสิ้นภายในเวลาสวิตช์ที่อนุญาต เพื่อหลีกเลี่ยงไม่ให้พื้นผิวหลอมเหลวเย็นตัวก่อนเวลาอันควร รักษาแรงดันในการเชื่อมตลอดระยะเวลาการทำความเย็น อย่าปล่อยแรงดันหรือเคลื่อนย้ายท่อก่อนระบายความร้อนเต็มที่

การทำความเย็นและการรื้อถอน
เวลาในการทำความเย็นขึ้นอยู่กับขนาดท่อและความหนาของผนัง การทำความเย็นจะต้องเกิดขึ้นภายใต้ความกดดันคงที่ อย่าเร่งการทำความเย็นโดยการเทน้ำลงบนข้อต่อ การทำความเย็นอย่างรวดเร็วจะทำให้เกิดความเครียดภายในและความเสี่ยงต่อการแตกร้าว หลังจากรอบการทำความเย็นเต็มแล้ว ให้ปล่อยแคลมป์และนำชุดท่อที่เชื่อมออก

การตรวจสอบด้วยสายตาหลังการเชื่อม
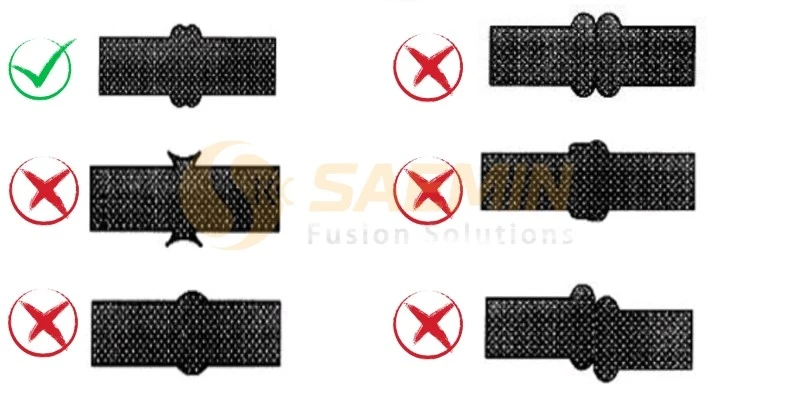
ตรวจสอบขอบรอยเชื่อมทั้งสองด้านของข้อต่อ ลูกปัดควรมีความต่อเนื่อง สม่ำเสมอ และสมมาตร ไม่มีรอยแตก ฟองอากาศ หรือข้อบกพร่องจากการหลอมละลายบางส่วน บันทึกพารามิเตอร์การเชื่อม รวมถึงอุณหภูมิความร้อน เวลา ความดัน และระยะเวลาการทำความเย็นเพื่อการตรวจสอบย้อนกลับของการก่อสร้าง โดยเฉพาะอย่างยิ่งสำหรับโครงการท่อส่งก๊าซและเทศบาล
หมายเหตุด้านความปลอดภัยและการปฏิบัติงานที่สำคัญ
- ห้ามสัมผัสแผ่นทำความร้อนที่ร้อนโดยตรงเพื่อป้องกันการไหม้
- รักษาพื้นที่ทำงานให้สะอาด ห่างจากวัสดุไวไฟ
- ปฏิบัติตามพารามิเตอร์มาตรฐาน ISO, ASTM และ DVS สำหรับข้อกำหนดท่อ HDPE ที่แตกต่างกัน
- บำรุงรักษาแผ่นทำความร้อน ระบบไฮดรอลิก และเครื่องตัดของเครื่องชนฟิวชันอย่างสม่ำเสมอ
บทสรุป
การดำเนินการเชื่อมชนที่ถูกต้องเป็นการผสมผสานระหว่างขั้นตอนที่ได้มาตรฐาน การควบคุมพารามิเตอร์ที่แม่นยำ และการตรวจสอบอย่างรอบคอบ ของเซมินเครื่องฟิวชั่นก้น, กึ่งอัตโนมัติและรุ่นอัตโนมัติเต็มรูปแบบช่วยให้ผู้ปฏิบัติงานบรรลุความมั่นคงข้อต่อท่อเอชดีพีอี. หากคุณต้องการเลือกอุปกรณ์หรือคำแนะนำการปฏิบัติงานนอกสถานที่สำหรับโครงการวางท่อของคุณ โปรดติดต่อทีมงานของเรา
อ้างอิง
ISO 21307: ระบบท่อพลาสติก - ข้อต่อฟิวชั่นแบบชนสำหรับท่อและข้อต่อโพลีเอทิลีน (PE)
DVS 2207 การเชื่อมท่อเทอร์โมพลาสติกและอุปกรณ์ขึ้นรูป